
بازیابی سلولز از تفاله مالت؛ تولید نانوسلولز و طراحی خط
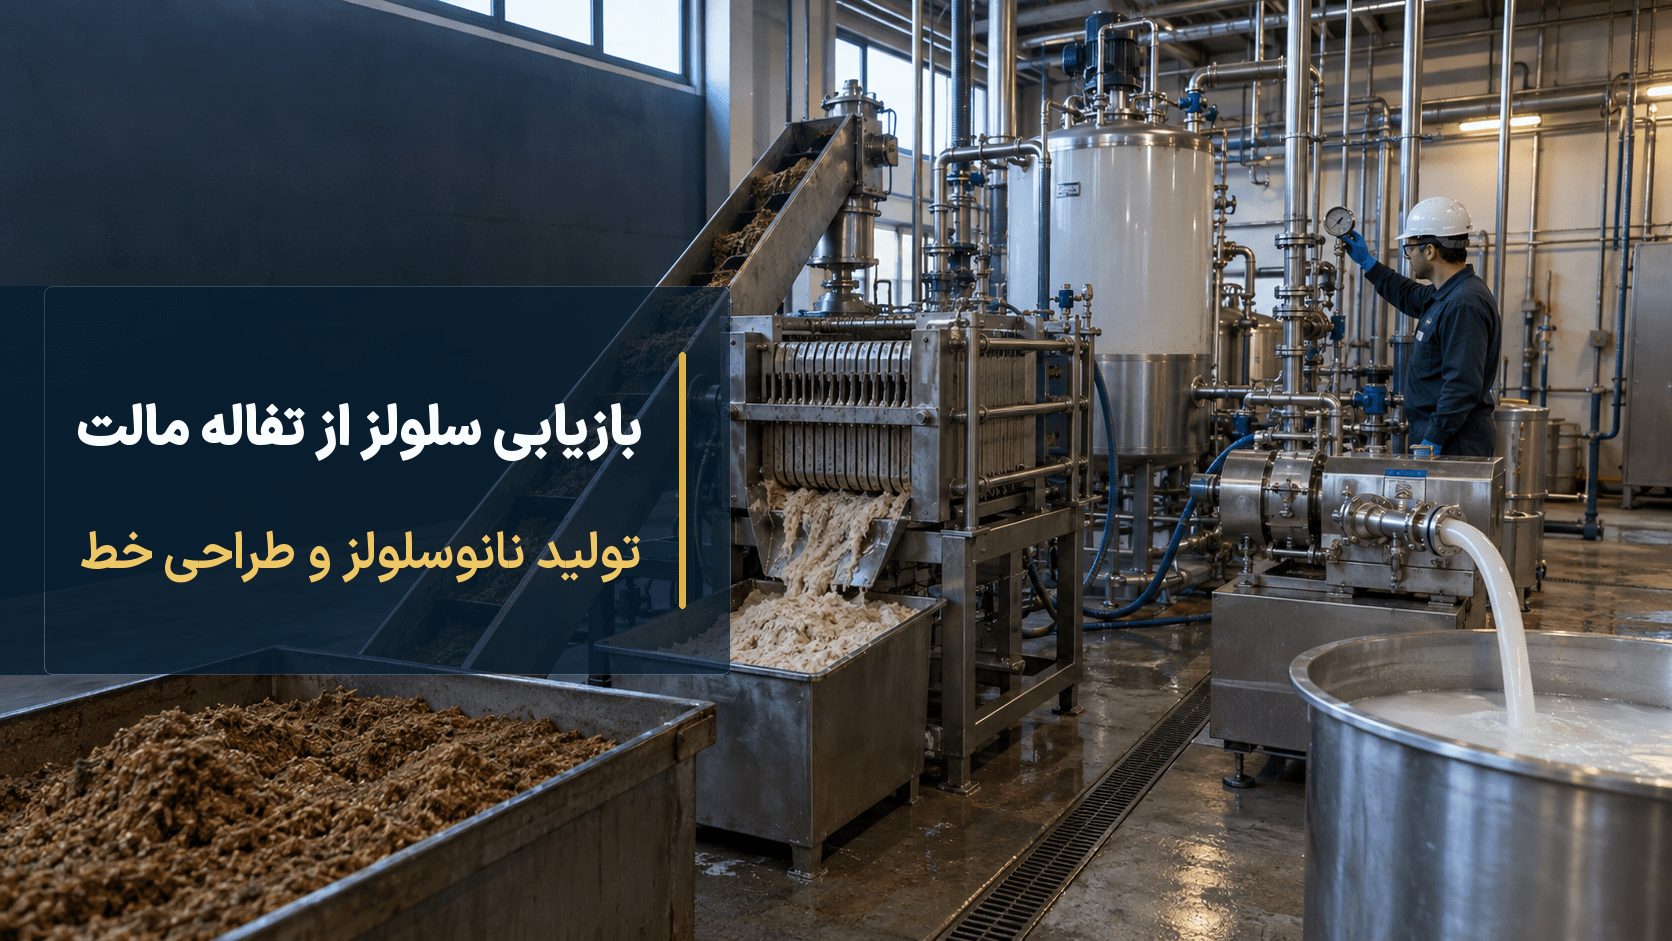
نانوسلولز از تفاله مالت یک محصول واحد نیست. پالپ سلولزی، سلولز میکروکریستالی، نانوفیبریل سلولزی و نانوکریستال سلولز از نظر ساختار، روش تولید، شکل عرضه، کنترل کیفیت و بازار تفاوت بنیادی دارند. طراحی خط زمانی آغاز میشود که محصول و کاربرد هدف تعریف شده باشند؛ نه وقتی فقط یک دستور قلیا، سفیدگری یا هیدرولیز از مقالهای انتخاب شده باشد.
تفاله مالت یا BSG پس از بازیابی جریانهای محلول، پروتئین و همیسلولز میتواند یک کسر جامد غنیتر از سلولز فراهم کند. برای تبدیل این کسر به ماده قابلفروش، ابتدا باید پروتئین، آرابینوکسیلان، لیگنین، خاکستر و رنگ تا سطح متناسب با کاربرد حذف شوند. مسیر CNF معمولاً پالپ تصفیهشده را با پیشتیمار و نیروی مکانیکی به شبکهای از فیبریلها تبدیل میکند؛ مسیر CNC بخشهای کمنظمتر سلولز را با هیدرولیز کنترلشده حذف میکند؛ و MCC محصولی میکرومتری با زنجیر کوتاهتر است، نه نانوسلولز. بازده باید با مبنای روشن گزارش شود و سفیدشدن، عدد DLS یا یک پیک XRD بهتنهایی اثبات هویت محصول نیست. در مقیاس صنعتی، مصرف آب و مواد شیمیایی، بازیابی قلیا یا اسید، انرژی ویژه همگنسازی، گرفتگی تجهیز، شکل فروش تر یا خشک، قابلیت بازپخش، ایمنی تماس و بازار کسرهای جانبی اغلب مهمتر از بیشینه بازده آزمایشگاهیاند.
پالپ، MCC، CNF یا CNC؛ محصول را درست نامگذاری کنید
واژه «سلولز» در یک پروژه میتواند به کسر جامدی با خلوص متوسط، پالپ سفیدشده، پودر میکرومتری، ژل فیبریلی یا ذرات بلوری نانومقیاس اشاره کند. اینها قابل جایگزینی نیستند. پالپ خالصشده خوراک میانی است و میتواند به کاغذ، مشتقات سلولزی، هیدرولیز قندی یا نانوسلولز برود. سلولز میکروکریستالی یا MCC از حذف بخشهای کمنظمتر و کوتاهشدن زنجیر حاصل میشود، اما بر اساس نام و مقیاس معمول خود نباید خودکار «نانو» خوانده شود. CNF ساختاری بلند، انعطافپذیر و شبکهساز دارد؛ CNC معمولاً کوتاهتر، سختتر و بلوریتر است. واژگان استاندارد ISO نیز برای جلوگیری از همین اختلاط تعریف شدهاند.[۱۵]
| خروجی | هویت عملیاتی | مسیر غالب تولید | ویژگی فروش | خطای رایج |
|---|---|---|---|---|
| پالپ سلولزی | کسر فیبری خالصتر از خوراک | استخراج مواد محلول، قلیا، دلگنیفیکاسیون و شستوشو | خلوص، رنگ، درجه پلیمریزاسیون و قابلیت واکنش | فرض اینکه پالپ سفید همان نانوسلولز است |
| MCC | ذرات سلولزی میکرومتری با بخش بلوری برجستهتر | هیدرولیز کنترلشده پالپ و بازیابی جامد | اندازه ذره، جریانپذیری، فشردهپذیری و رطوبت | یکسانگرفتن با CNC به دلیل واژه «کریستالی» |
| CNF | فیبریلهای بلند و باریک با بخشهای بلوری و کمنظم | پیشتیمار سپس آسیاب، میکروفلوئیدایزر یا همگنساز فشار بالا | رئولوژی، ژلشدن، نسبت طول به قطر و انرژی تولید | اعلام اندازه فقط با DLS و بدون تصویر مستقیم |
| CNC | نانوذرات میلهای/بلوری حاصل از حذف نواحی کمنظم | هیدرولیز اسیدی یا مسیر انتخابی معادل، شستوشو و تفکیک | مورفولوژی، بار سطحی، پایداری کلوئیدی و رفتار حرارتی | تعمیم شرایط یک مقاله به هر خوراک و راکتور |
بنابراین پرسش درست این نیست که «کدام روش بیشترین نانوسلولز میدهد؟»؛ باید پرسید محصول برای تقویت فیلم، پایدارسازی امولسیون، جاذب، پوشش، افزودنی کامپوزیت یا خوراک مشتقسازی لازم است و مشتری چه آزمون قبولی دارد. مطالعهای که از BSG مخلوطی از میکروفیبرهای حدود ۸ تا ۱۲ میکرومتر و نانوپلیتها به دست آورد، نمونه خوبی است: حضور جزء نانومقیاس به معنی یک محصول خالص و استاندارد CNC یا CNF نیست.[۷] نام محصول باید از داده مورفولوژی، ترکیب، روش تولید و عملکرد پشتیبانی شود.
خوراک واقعی و جایگاه سلولز در بایوریفاینری آبشاری
BSG یک «سلولز خالص مرطوب» نیست. نوع جو و مالت، غلات کمکی، برنامه مش، جداسازی ورت، آب شستوشو و نگهداری، نسبت پروتئین، آرابینوکسیلان، لیگنین، سلولز، خاکستر و ترکیبات محلول را تغییر میدهند. مقاله ترکیب شیمیایی تفاله مالت نشان میدهد چرا اعداد گزارششده باید با مبنای خشک و روش آزمون همراه باشند؛ مطالعه چند کارخانه نیز تغییرپذیری محسوس ویژگیهای فیزیکی و شیمیایی BSG را گزارش کرده است.[۱۲][۲۰]
سلولز معمولاً در جامد باقیمانده پس از بازیابی اجزای باارزشتر متمرکز میشود. این موضوع فرصت طراحی آبشاری است: ابتدا ماده محلول و پروتئین، سپس آرابینوکسیلان، بعد سلولز و در نهایت لیگنین یا سوخت/انرژی. با این حال، هر مرحله قبلی «حافظه فرایندی» ایجاد میکند. قلیای شدید در بازیابی پروتئین میتواند شکل بلوری سلولز را تغییر دهد؛ هیدروترمال شدید ممکن است رنگ و شبهلیگنین بسازد؛ خشککردن بین مراحل میتواند فیبرها را به هم بچسباند و ریزسازی بعدی را سختتر کند. به همین دلیل مسیر استخراج پروتئین از تفاله مالت، مسیر استخراج آرابینوکسیلان و تولید XOS و خط سلولز باید روی یک موازنه مشترک طراحی شوند.
| سناریوی آبشاری | فرصت | ریسک برای سلولز | داده لازم پیش از انتخاب |
|---|---|---|---|
| پروتئین ← AX/XOS ← سلولز | چند محصول و کاهش ناخالصی پالپ | تماسهای شیمیایی بیشتر، شستوشوی زیاد و افت جرم | بازیابی هر جزء، DP سلولز، COD و نمک تجمعی |
| شستوشو ← پالپ سلولزی مستقیم | فلوشیت کوتاهتر و خوراک ثابتتر برای مواد سلولزی | از دسترفتن ارزش پروتئین/همیسلولز در جریانهای کمارزش | قیمت پالپ و مقصد واقعی مایعها و جامدات جانبی |
| هیدروترمال ← سلولز | کاهش مصرف قلیا و آزادسازی همیسلولز | رنگ، محصولات تراکمی و تغییر دسترسپذیری سطح | شدت، فورفورال/HMF، لیگنین نامحلول و قابلیت سفیدگری |
| قلیای مشترک برای پروتئین و پالپ | ادغام عملیات و استفاده مجدد از تجهیز | تعارض pH، دما و زمان مطلوب دو محصول | کیفیت پروتئین، شکل سلولز، مصرف قلیا و بازیافت |
نقشه کامل خط بازیابی سلولز و نانوسلولز
یک فلوشیت صنعتی قابل دفاع را میتوان به ده بلوک تصمیم تقسیم کرد. ترتیب دقیق به محصول وابسته است، اما حذف هر بلوک باید آگاهانه باشد:
- دریافت و آزادسازی خوراک: توزین، نمونهبرداری مرکب، ماده خشک، زمان از تولید، دما، بو، آلودگی و ردیابی لات.
- پایدارسازی: آبگیری مکانیکی، سردکردن، نگهداری کوتاه، خشککردن یا مصرف مستقیم بر اساس شعاع تأمین و برنامه تولید.
- آمادهسازی: شستوشوی کنترلشده، حذف اجسام خارجی و کاهش اندازه تا حدی که انتقال جرم بهتر شود ولی جداسازی جامد–مایع فرو نریزد.
- فراکسیونسازی پیشین: بازیابی پروتئین و همیسلولز یا پیشتیمار انتخابی با ثبت اثر آن بر سلولز باقیمانده.
- پالپسازی و دلگنیفیکاسیون: تنظیم قلیا/اکسیدکننده، دما، زمان و نسبت جامد به مایع برای حذف ناخالصی با حداقل افت سلولز.
- شستوشو و سفیدگری: جداسازی سیاهلیکور، شستوشوی پادجریان و رسیدن به خلوص/رنگ لازم، نه سفیدترین نمونه ممکن.
- شاخه محصول: پالپ مستقیم، هیدرولیز MCC/CNC یا پیشتیمار و فیبریلاسیون مکانیکی CNF.
- توقف واکنش و جداسازی: سردکردن یا رقیقسازی، سانتریفیوژ/غشا، حذف اسید یا نمک و کنترل هدایت الکتریکی.
- فرمولاسیون و شکل فروش: سوسپانسیون، ژل، کیک مرطوب، پودر یا مستربچ با آزمون پایداری و بازپخش.
- مدیریت حلقهها: بازیابی آب و مواد شیمیایی، CIP، کنترل خوردگی، تصفیه پساب، انرژی و استفاده از لیگنین/کسرهای جانبی.
راهنمای پیشتیمار تفاله مالت منطق انتخاب میان روشهای فیزیکی، اسیدی، قلیایی، هیدروترمال و آنزیمی را شرح میدهد. در خط نانوسلولز، موفقیت مرحله پیشتیمار باید با چهار خروجی سنجیده شود: جرم سلولز حفظشده، ناخالصی باقیمانده، انرژی مرحله ریزسازی و کیفیت محصول نهایی. افزایش خلوص اگر با افت شدید جرم، مصرف آب یا تخریب زنجیر همراه باشد لزوماً بهینه نیست.
خالصسازی پالپ: شستوشو، قلیا و حذف لیگنین
هدف پالپسازی شکستن پیوندهای شبکه لیگنوسلولزی و خارجکردن پروتئین، همیسلولز و لیگنین است، در حالی که سلولز تا حد امکان حفظ میشود. قلیا میتواند پروتئین و بخشی از همیسلولز/لیگنین را حل کند و تورم فیبر را افزایش دهد. اما «قویتر» همیشه بهتر نیست: قلیا، دمای بالا و زمان طولانی میتوانند بازده جامد را پایین آورند، درجه پلیمریزاسیون را تغییر دهند، سلولز I را به سلولز II تبدیل کنند و جریان مایع شور و پر COD بسازند. مطالعه BSG-to-CNF با جداسازی قلیایی پروتئین، سفیدگری و سپس همگنسازی فشار بالا نشان داد که توالی آبشاری ممکن است؛ همان مطالعه تغییر شاخص بلورینگی از ۱۷٫۴ درصد در BSG خام به ۴۸٫۸ درصد پس از تیمار و احتمال تشکیل سلولز II را گزارش کرد. این اعداد نتیجه همان خوراک و همان روشاند، نه مشخصات عمومی صنعت.[۱]
اندازه ذره دو اثر مخالف دارد. آسیاب انتقال جرم را بهتر میکند، ولی ذرات خیلی ریز ظرفیت پرس یا فیلتر را کم کرده و جامد را به مایع میبرند. نسبت جامد به مایع نیز فقط متغیر شیمی نیست: دوغاب غلیظتر حجم راکتور و آب را کم میکند اما اختلاط و انتقال حرارت دشوارتر میشود. پایلوت باید گشتاور همزن، نقاط مرده، قابلیت پمپاژ، زمان تخلیه و آب شستوشو را همزمان با ترکیب شیمیایی اندازه بگیرد.
| عملیات | هدف | مزیت احتمالی | ریسک و شاخص کنترل |
|---|---|---|---|
| شستوشوی آبی | کاهش قند، نمک و مواد محلول | کاهش بار واکنش و رنگ | مصرف آب و COD؛ موازنه ماده خشک لازم است |
| استخراج قلیایی | حلکردن پروتئین، AX و بخشی از لیگنین | تورم فیبر و پالپسازی مؤثر | افت سلولز، تغییر آلوتروپ، سدیم/پتاسیم و خوردگی |
| دلگنیفیکاسیون اکسیداتیو | کاهش لیگنین و رنگ باقیمانده | بهبود خلوص و قابلیت ریزسازی | مصرف اکسیدکننده، تخریب زنجیر و ایمنی واکنش |
| شلاتهسازی یا شستوشوی اسیدی ملایم | کنترل فلزات و خاکستر پیش از سفیدگری | پایداری بهتر اکسیدکننده | نمک خنثیسازی و نیاز به بازیابی آب |
| آنزیم کمکی | حذف انتخابی پروتئین یا همیسلولز | شرایط ملایمتر و انتخابپذیری | هزینه، زمان، فعالیت جانبی و نیاز به غیرفعالسازی |
خلوص باید با روش تحلیلی معتبر سنجیده شود. کاهش وزن جامد یا سفیدشدن نمونه نمیگوید چه چیزی حذف شده است. پنل حداقلی شامل کربوهیدرات ساختاری، لیگنین اسیدی نامحلول/محلول، نیتروژن یا پروتئین، خاکستر، مواد استخراجی و بازده جامد بر مبنای خشک است. نمونهبرداری از خوراک، کیک و مایعها باید موازنه را ببندد؛ در غیر این صورت «خلوص بالاتر» ممکن است فقط نتیجه از دسترفتن غیرقابلردیابی ماده باشد.
سفیدگری، کنترل شیمی و بازیابی جریانها
سفیدگری باید برای Specification محصول انجام شود. پراکسید هیدروژن، بهویژه در محیط قلیایی، برای پالپ BSG بررسی شده و میتواند لیگنین و رنگ باقیمانده را کاهش دهد.[۴] ولی پاسخ به pH، دما، زمان، فلزات انتقالی و ترتیب افزودن وابسته است. تجزیه کنترلنشده پراکسید هم مصرف ماده را بالا میبرد و هم گرما و اکسیژن آزاد میکند. پایلوت به منطق افزودن، تهویه، سازگاری متریال، interlock دما و رویه Quench نیاز دارد.
سفیدی معیار کافی برای خلوص نیست. رنگ کمتر ممکن است در حالی رخ دهد که پروتئین، همیسلولز، خاکستر یا ترکیبات اکسیدشده هنوز بالا باشند. از سوی دیگر، برای بعضی کامپوزیتها یا جاذبها نیازی به پالپ بسیار سفید نیست و هر مرحله سفیدگری اضافی هزینه و بار زیستمحیطی میآورد. مطالعه تولید جاذب سلولزی از BSG نشان میدهد محصول میتواند برای عملکرد خاصی مانند جذب فلز طراحی شود؛ در چنین بازاری ظرفیت جذب، پایداری و احیا از رنگ سفید مهمتر است.[۶]
سیاهلیکور قلیایی را نباید به عنوان «پساب ناشناخته» کنار گذاشت. این جریان میتواند پروتئین، آرابینوکسیلان، لیگنین، فنول، نمک و مواد شیمیایی مصرفنشده داشته باشد. بازیابی لیگنین از سیاهلیکور BSG در مقیاس پژوهشی نشان داده شده است، اما اقتصادیبودن آن به غلظت، خلوص، بازار، اسید مصرفی و تصفیه مایع نهایی وابسته است.[۱۳] طراحی صنعتی باید شستوشوی پادجریان، استفاده مجدد از نخستین آب شستوشو، بازیابی گرما و امکان احیای قلیا را پیش از بزرگکردن مخازن پساب بررسی کند.
مسیر CNF: پیشتیمار و فیبریلاسیون مکانیکی
در مسیر CNF، پالپ تصفیهشده به کمک برش، فشار و کاویتاسیون به فیبریلهای باریکتر باز میشود. آسیاب اصطکاکی، همگنساز فشار بالا و میکروفلوئیدایزر از گزینههای رایجاند. هدف فقط کاهش اندازه نیست؛ باید شبکه فیبریلی با رئولوژی، پایداری و عملکرد تعریفشده ساخته شود. خلوص ناکافی یا ذرات درشت میتواند اوریفیس را بگیرد، فرسایش را افزایش دهد و انرژی را به گرما تبدیل کند. غلظت بسیار پایین عبور را آسان میکند ولی حجم آب و انرژی به ازای کیلوگرم محصول را بالا میبرد؛ غلظت زیاد پمپاژ و خنککاری را دشوار میکند.
در مطالعه Mishra و همکاران، پالپ BSG پس از جداسازی پروتئین و سفیدگری با همگنسازی فشار بالا به فیبریلهایی با قطر میانگین گزارششده ۴٫۵۸ نانومتر رسید؛ میانه ۴٫۲۵ نانومتر بود و بخشی از فیبریلها زیر ۳ نانومتر مشاهده شدند.[۱] این نتیجه امکان فنی را نشان میدهد، اما اندازه نهایی به خوراک، شدت پالپسازی، روش تصویربرداری، آمادهسازی نمونه، فشار، تعداد پاس و غلظت وابسته است. انتقال مستقیم همان تعداد پاس یا فشار به تجهیز بزرگ میتواند به گرفتگی یا مصرف انرژی ناموجه منجر شود.
| متغیر CNF | اثر مورد انتظار | شاخص پایلوت | علامت خطر |
|---|---|---|---|
| خلوص و اندازه پالپ | تعیین دسترسی و عبورپذیری | ترکیب، توزیع اندازه پیشخوراک و افت فشار | گرفتگی، ذرات حلنشده یا فرسایش غیرعادی |
| غلظت جامد | تغییر ویسکوزیته، ظرفیت و انرژی حجمی | دبی پایدار، گشتاور، دما و kWh/kg محصول منطبق | رقیقسازی افراطی یا ناپایداری خوراکدهی |
| فشار و تعداد پاس | افزایش درجه فیبریلاسیون تا نقطه بازده نزولی | مورفولوژی، رئولوژی و انرژی تجمعی در هر پاس | گرمایش زیاد بدون بهبود معنیدار کیفیت |
| پیشتیمار سطحی/آنزیمی | کاهش انرژی و تغییر بار سطحی | مصرف ماده، بازده، بار سطحی و رفتار حرارتی | هزینه تصفیه بیشتر از صرفهجویی انرژی |
| خنککاری و بهداشت | کنترل دما و پایداری سوسپانسیون آبی | افزایش دما، زمان ماند، بار میکروبی و قابلیت CIP | Hot spot، بوی نامطلوب یا زیستلایه |
برای بهینهسازی، کیفیت پس از هر پاس اندازهگیری میشود و نقطه توقف زمانی است که بهبود عملکرد کاربردی کمتر از هزینه انرژی و استهلاک پاس بعدی شود. شاخص «کیلوواتساعت به ازای کیلوگرم ماده خشک ورودی» کافی نیست؛ باید انرژی به ازای کیلوگرم CNF مطابق Specification، با احتساب محصول خارج از مشخصات و انرژی خنککاری، گزارش شود. این تغییر مخرج گاهی رتبه دو روش را جابهجا میکند.
مسیر MCC و CNC: هیدرولیز کنترلشده، توقف و شستوشو
هیدرولیز اسیدی نواحی در دسترستر و کمنظم سلولز را سریعتر میشکند. اگر شدت و زمان برای محصول میکرومتری تنظیم شوند، MCC حاصل میشود؛ اگر پالپ بسیار خالص، شرایط واکنش و جداسازی برای نانوکریستال طراحی شوند، CNC ممکن است به دست آید. تفاوت فقط در «اسید بیشتر» نیست؛ سینتیک واکنش، اختلاط، انتقال حرارت، توزیع زمان ماند، Quench، شستوشو، جداسازی ذرات و شیمی سطح باید کنترل شوند.
یک مطالعه BSG با توالی اسید، قلیا و سفیدگری و سپس هیدرولیز اسید سولفوریک/اولتراسوند، بیشینه بازده گزارششده ۴۳٫۲۴ درصد را در شرایط بهینه همان طراحی آزمایش به دست آورد و بلورینگی حدود ۷۶ درصد گزارش کرد.[۲] مطالعه قدیمیتر نیز تولید نانوسلولز از پسماند صنعت آبجو با هیدرولیز اسیدی و اولتراسوند را بررسی کرده است.[۳] این نتایج اثبات امکاناند، نه دستور Scale-up: تعریف بازده، خلوص خوراک، حجم شستوشو، روش تعیین اندازه و کارایی جداسازی باید پیش از مقایسه بررسی شوند.
برای MCC حاصل از BSG، یک پژوهش با طراحی Box–Behnken شرایط HCl را بهینه کرد و در نقطه منتخب خود حدود ۱۵ درصد بازده و شاخص بلورینگی ۶۰ درصد گزارش داد؛ مقدار مرجع Avicel در همان روش اندازهگیری بالاتر بود.[۱۱] تفاوت این دو مطالعه نشان میدهد «بازده CNC» و «بازده MCC» بدون دانستن مخرج و روش آنالیز قابل مقایسه نیستند. مخرج ممکن است BSG خشک خام، پالپ خالصشده یا سلولز ورودی هیدرولیز باشد.
| موضوع | MCC | CNC | پیام طراحی |
|---|---|---|---|
| مقیاس ساختاری | غالباً میکرومتری | حداقل یک بعد در نانومقیاس با مورفولوژی مشخص | نام محصول با TEM/AFM و روش معتبر تأیید شود |
| شدت هیدرولیز | کنترل برای کوتاهسازی و حذف بخش کمنظم | پنجره باریکتر برای آزادسازی کریستالها | پروفایل زمانی و توقف سریع واکنش ضروری است |
| شیمی سطح | اغلب بار سطحی کمتر | وابسته به اسید؛ سولفات سطحی ممکن است پایداری را تغییر دهد | هدایت، بار سطحی و رفتار حرارتی در Spec بیاید |
| بازیابی | فیلتراسیون و شستوشوی جامد آسانتر | سانتریفیوژ/غشا/دیالیز دشوارتر و آببر | Downstream بخشی از انتخاب واکنش است |
| شکل فروش | پودر با جریانپذیری و فشردهپذیری | سوسپانسیون یا پودر قابل بازپخش | کاربرد و لجستیک پیش از انتخاب خشککن مشخص شوند |
اسید سولفوریک میتواند گروههای سولفات سطحی ایجاد کند و پایداری پراکندگی را بهبود دهد، ولی رفتار حرارتی، خنثیسازی و بار سولفات را نیز تغییر میدهد. اسیدهای دیگر یا مسیرهای اکسیداتیو/آنزیمی پروفایل متفاوتی دارند. راکتور باید برای دوزینگ، اختلاط سریع، کنترل گرمای واکنش، خوردگی و Quench طراحی شود. ارزیابی HAZOP و مسیر دفع یا بازیابی اسید پیش از Scale-up یک الزام طراحی است، نه کار اداری انتهای پروژه.
جداسازی، تغلیظ و پایداری سوسپانسیون
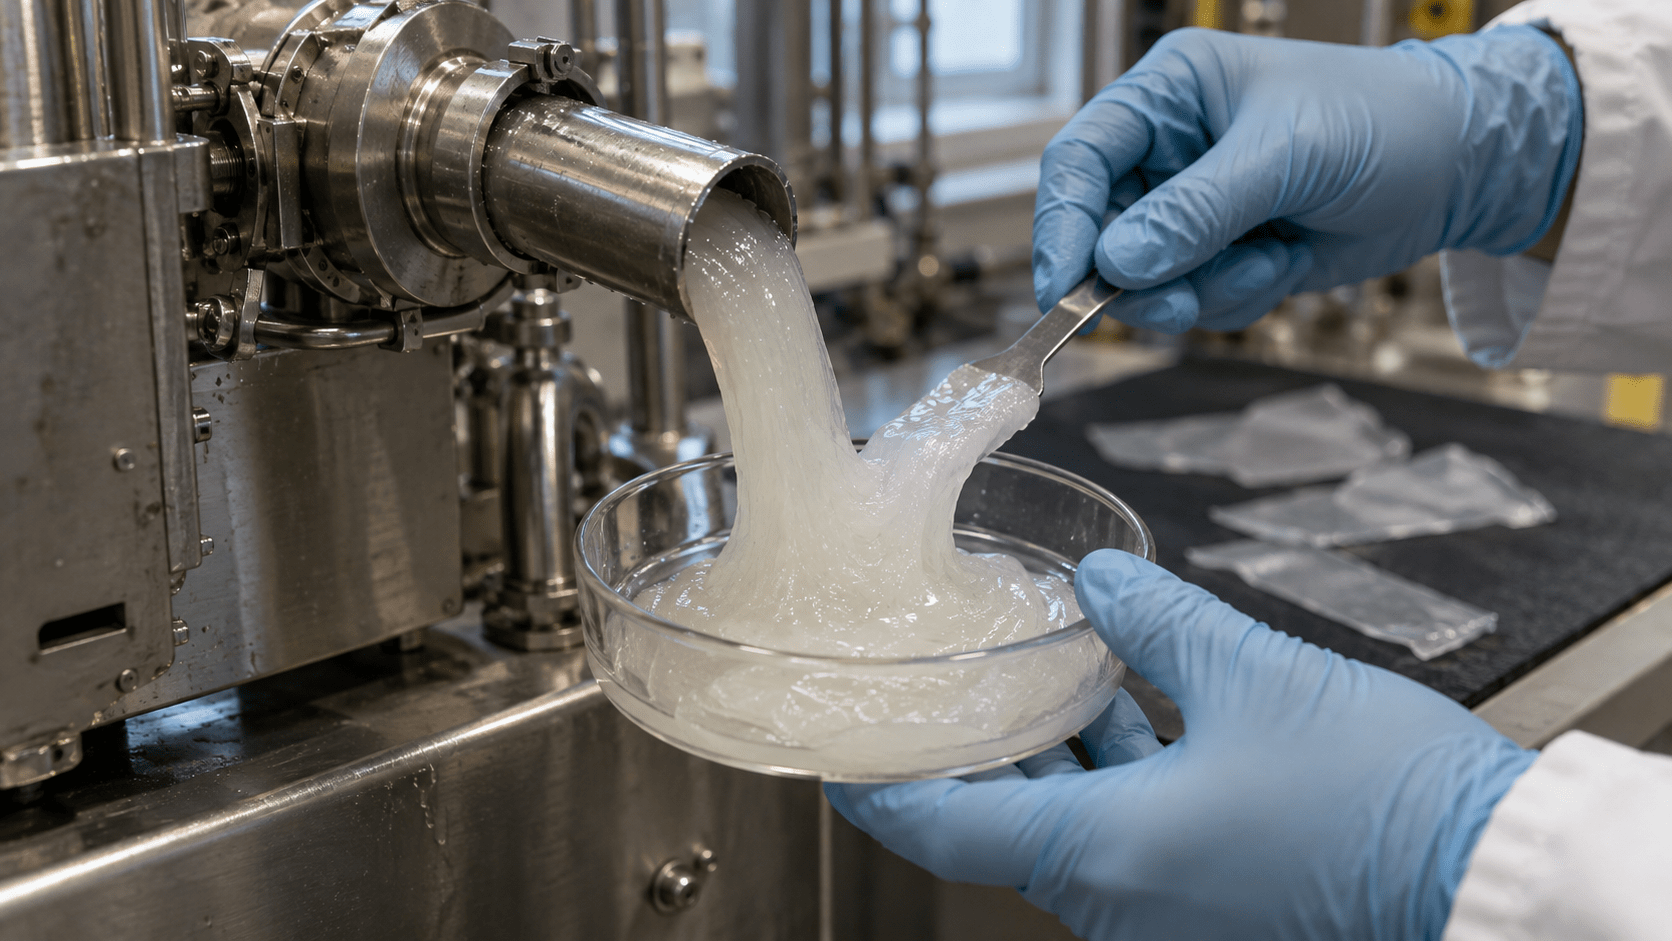
جداسازی CNC از اسید و قندهای محلول میتواند از خود هیدرولیز سختتر باشد. رقیقسازی برای توقف واکنش، حجم بزرگی میسازد؛ سانتریفیوژ سرعت و زمان میخواهد؛ دیالیز در آزمایشگاه ساده اما برای تولید بزرگ کند و آببر است؛ و غشا با فولینگ، فشار اسمزی و بازیابی محصول مواجه میشود. هدف شستوشو باید با pH، هدایت، یون هدف و بازیابی جرم تعریف شود. عبارت «شستوشو تا خنثیشدن» بدون حجم آب، تعداد مراحل و معیار پایانی برای طراحی کافی نیست.
CNF رفتار دیگری دارد. شبکه فیبریلی آب را نگه میدارد و جداسازی مکانیکی معمولی ممکن است بازده کم یا ژل بسیار متراکم ایجاد کند. افزایش غلظت، هزینه حمل آب را کم میکند ولی پمپاژ و مخلوطکردن را سختتر میسازد. علاوه بر درصد جامد، باید ویسکوزیته در نرخ برش تعریفشده، تنش تسلیم، زمان بازیابی ساختار و پایداری طی نگهداری گزارش شوند. اگر محصول با بیوساید، نمک یا تنظیمکننده pH پایدار میشود، همان افزودنی بخشی از Specification و ارزیابی کاربرد است.
| عملیات پاییندست | کاربرد محتمل | مزیت | ریسک طراحی |
|---|---|---|---|
| سانتریفیوژ | بازیابی/تفکیک ذرات پس از هیدرولیز | عملیات شناختهشده و قابل مقیاس | ذرات ریز در Supernatant، گرمایش و انرژی بالا |
| غشای مقاوم | دیافیلتراسیون و کاهش نمک/اسید | بازیابی آب و عملیات نیمهپیوسته | فولینگ، افت شار و انتخاب نامناسب MWCO |
| تبخیر | تغلیظ جریانهای بدون حساسیت شدید | کاهش حجم با فناوری بالغ | ویسکوزیته، رسوب و هزینه بخار |
| پرس/فیلتر | پالپ و MCC درشتتر | آبگیری سادهتر از نانوذرات | عبور Fine، کیک فشرده و شستوشوی ناکافی |
| همگنسازی نهایی | شکستن آگلومره و تنظیم سوسپانسیون | یکنواختی پیش از بستهبندی | انرژی اضافه و تغییر ناخواسته ساختار |
موازنه این بخش باید محصول موجود در کیک، مایع رویی، Permeate، Retentate، آب شستوشو و CIP را پوشش دهد. بازیابی ظاهراً بالا در راکتور اگر با اتلاف نانوذره در مایعها همراه باشد به محصول فروشی تبدیل نمیشود. نمونهبرداری هر جریان و آزمون کل کربوهیدرات/سلولز همراه با جامد کل برای بستن موازنه ضروری است.
خشککردن، بازپخش و انتخاب کاربرد نهایی
نانوسلولز اغلب در حالت مرطوب رفتار بهتری دارد. خشکشدن میتواند پیوندهای هیدروژنی قوی میان سطحها ایجاد کند؛ پدیدهای که به Hornification و افت بازپخش منجر میشود. پودر سبکتر برای حمل است، اما اگر پس از افزودن آب نتواند رئولوژی یا اندازه اولیه را بازیابی کند، محصول متفاوتی خواهد بود. فریزدرایینگ، اسپریدرایینگ، خشککردن با کمک افزودنی یا تولید مستربچ هرکدام هزینه و اثر متفاوت دارند. مقایسه باید با عملکرد پس از بازپخش و انرژی کل انجام شود، نه فقط ظاهر پودر.
برای کاربرد در فیلم و بستهبندی، شفافیت، نفوذپذیری بخار/گاز، مقاومت مکانیکی، سازگاری با ماتریس و مهاجرت اهمیت دارند. برای کامپوزیت، رطوبت و سازگاری سطح با پلیمر تعیینکنندهاند. برای امولسیون Pickering، ترشوندگی، اندازه، بار سطحی و پایداری در pH و نمک فرمول مهماند؛ مطالعه ۲۰۲۴ CNC حاصل از BSG را در چنین سامانهای ارزیابی کرده است.[۸] برای جاذب، ظرفیت، سینتیک، انتخابپذیری، احیا و مدیریت جاذب مصرفشده مهم است. برای مشتقات مانند کربوکسیمتیلسلولز یا استات سلولز، خلوص و واکنشپذیری پالپ خوراک ممکن است مهمتر از رسیدن به نانومقیاس باشد.[۵][۱۰]
منشأ خوراک بهتنهایی مجوز کاربرد غذایی، دارویی یا تماس با غذا ایجاد نمیکند. پروتئین/آلرژن جو، مایکوتوکسین مرتبط با زنجیره غله، باقیمانده مواد فرایندی، فلزات، بار میکروبی و مهاجرت باید بر اساس کاربرد و کشور هدف بررسی شوند. حتی اگر یک مطالعه امکان استفاده بهعنوان فیبر غذایی را بررسی کرده باشد، فرایند، ترکیب و داده ایمنی محصول صنعتی باید مستقلاً ارزیابی شوند.[۷]
موازنه جرم یکتنی و تعریف درست بازده
سه مخرج رایج باید تفکیک شوند: BSG خشک خام، پالپ خالصشده و سلولز ورودی مرحله نانوسازی. گزارش «۴۰ درصد بازده CNC» بدون مخرج میتواند به ۴۰ کیلوگرم از هر ۱۰۰ کیلو BSG یا ۴۰ کیلوگرم از هر ۱۰۰ کیلو پالپ اشاره کند؛ این دو برای اقتصاد خط یکسان نیستند. بازده محصول باید همراه با خلوص و انطباق با Specification گزارش شود.
جرم خشک BSG = جرم خوراک مرطوب × کسر ماده خشک
موجودی سلولز = جرم خشک BSG × کسر سلولز در خوراک خشک
سلولز در پالپ = موجودی سلولز × بازیابی پالپسازی
محصول خام = سلولز در پالپ × بازده تبدیل/ریزسازی × بازیابی پاییندست
محصول منطبق = محصول خام × سهم بچ منطبق با Specification
مثال آموزشی و کاملاً فرضی: یک تن BSG مرطوب با ۲۲ درصد ماده خشک در نظر بگیرید. برای نشاندادن منطق محاسبه، سهم سلولز ۲۲ درصد ماده خشک، بازیابی پالپسازی ۷۵ درصد، تبدیل به محصول خام ۷۰ درصد، بازیابی پاییندست ۸۵ درصد و سهم محصول منطبق ۹۰ درصد فرض میشود. هیچیک از این اعداد Setpoint یا تضمین تیوان ژن نیستند؛ همه باید با نمونهبرداری چندلات و پایلوت واقعی جایگزین شوند.
| مرحله | محاسبه فرضی | نتیجه | اندازهگیری لازم |
|---|---|---|---|
| ماده خشک خوراک | ۱۰۰۰ × ۰٫۲۲ | ۲۲۰ کیلوگرم | رطوبت نمونه مرکب لات |
| موجودی سلولز | ۲۲۰ × ۰٫۲۲ | ۴۸٫۴ کیلوگرم | آنالیز کربوهیدرات ساختاری |
| سلولز حفظشده در پالپ | ۴۸٫۴ × ۰٫۷۵ | ۳۶٫۳ کیلوگرم | سلولز در پالپ و تمام لیکورها |
| محصول خام پس از تبدیل | ۳۶٫۳ × ۰٫۷۰ | ۲۵٫۴ کیلوگرم | تعریف هویت و بازده تبدیل |
| محصول بازیابیشده | ۲۵٫۴ × ۰٫۸۵ | ۲۱٫۶ کیلوگرم | اتلاف سانتریفیوژ، غشا، شستوشو و CIP |
| محصول منطبق با Spec | ۲۱٫۶ × ۰٫۹۰ | حدود ۱۹٫۴ کیلوگرم | Release/Hold/Reject هر بچ |
شاخص ظرفیت خط باید «کیلوگرم محصول منطبق به ازای تن BSG مرطوب» باشد و در کنار آن آب تازه، بخار، برق، قلیا، اسید، اکسیدکننده، نمک، COD و جامد جانبی گزارش شوند. مقاله محاسبه مقدار تولید تفاله مالت تبدیل ظرفیت کارخانه به خوراک روزانه را توضیح میدهد. برای تصمیم سرمایهگذاری، سناریوهای رطوبت و ترکیب باید جای یک میانگین ثابت را بگیرند.
کنترل کیفیت، استاندارد، ایمنی و مقررات
کنترل کیفیت نانوسلولز چندلایه است. نخست هویت شیمیایی: سلولز، لیگنین، همیسلولز، پروتئین، خاکستر و باقیمانده فرایند. سپس هویت ساختاری: مورفولوژی و ابعاد، بلورینگی، درجه پلیمریزاسیون، بار سطحی و شیمی سطح. بعد عملکرد: رئولوژی، پایداری پراکندگی، بازپخش، تقویت مکانیکی یا عملکرد کاربردی دیگر. در نهایت ایمنی و پایداری: آلودگی میکروبی، ناخالصی خطرناک، رفتار در نگهداری و مواجهه شغلی.
DLS قطر هیدرودینامیک معادل را از رفتار پراکندگی استنباط میکند و برای ذرات غیرکروی، چندپخشی و فیبریلی ممکن است بهسادگی به «طول و قطر واقعی» تبدیل نشود. TEM یا AFM همراه با پروتکل آمادهسازی و تحلیل تعداد کافی ذره برای مورفولوژی لازماند. ISO/TR ۱۹۷۱۶ چارچوب مشخصهیابی CNC را ارائه میکند و ISO/TS ۲۰۴۷۷ واژگان مواد نانوسلولزی را استاندارد میسازد.[۱۵][۱۶] نتیجه دستگاه باید با نام روش، آمادهسازی نمونه، تعداد ذرات و عدمقطعیت گزارش شود.
بلورینگی نیز یک عدد مستقل از روش نیست. شاخص Segal، برازش قله یا تحلیل Rietveld ممکن است اعداد متفاوت بدهند؛ مقایسه بچها فقط با روش ثابت و گزارش کامل معتبر است. ISO/TS ۲۳۳۶۱ تعیین بلورینگی حجمی مواد نانوسلولزی با پراش پودری XRD و تحلیل Rietveld را مشخص میکند.[۱۷] همچنین FTIR حضور گروههای عاملی را نشان میدهد، ولی بهتنهایی خلوص مطلق یا تبدیل کامل را اثبات نمیکند.
| گروه کنترل | آزمون نمونه | پرسش تصمیم | خطای رایج |
|---|---|---|---|
| ترکیب | سلولز/همیسلولز/لیگنین، پروتئین، خاکستر، رطوبت | خوراک و محصول واقعاً چه دارند؟ | جایگزینکردن رنگ سفید با آنالیز خلوص |
| مورفولوژی | TEM، AFM یا SEM مناسب با تحلیل توزیع | آیا نام CNF/CNC با شکل و ابعاد سازگار است؟ | گزارش یک تصویر زیبا یا فقط Z-average |
| ساختار | XRD، DP، FTIR و بار/گروه سطحی | فرایند چه تغییری در سلولز ایجاد کرده؟ | مقایسه بلورینگی حاصل از روشهای محاسبه متفاوت |
| پراکندگی و رئولوژی | پتانسیل زتا، رسوب، ویسکوزیته و تنش تسلیم | محصول در حمل و کاربرد پایدار میماند؟ | اندازهگیری در pH/غلظت نامرتبط با کاربرد |
| حرارتی و کاربردی | TGA/DSC، آزمون فیلم، کامپوزیت، امولسیون یا جذب | محصول در فرایند مشتری عمل میکند؟ | تبدیل یک خاصیت آزمایشگاهی به ادعای بازار |
| ایمنی و باقیمانده | اسید/نمک، فلز، میکروبی، آلرژن و آزمون کاربردمحور | ریسک کارکنان، مشتری و مصرف نهایی چیست؟ | فرض ایمنی صرفاً به دلیل منشأ زیستی |
تعریف ۲۰۲۲ کمیسیون اروپا برای نانوماده بر توزیع عددی ذرات جامد و ابعاد خارجی آنها تکیه دارد؛ بنابراین یک نام تجاری یا میانگین اندازه، طبقهبندی را بهتنهایی تعیین نمیکند.[۱۸] مسیر قانونی به کشور، کاربرد، شکل محصول و الگوی مواجهه وابسته است. در کارخانه، نگهداشت محصول بهصورت دوغاب مرطوب میتواند انتشار گردوغبار را کم کند، اما خشککردن، انتقال پودر، تمیزکاری و تعمیرات نقاط بالقوه مواجههاند. راهنماهای OECD بر شناسایی منبع انتشار، اندازهگیری مواجهه و کنترل مهندسی در محل کار تأکید دارند.[۱۹] سیستم بسته، تهویه موضعی، روش تمیزکاری مرطوب، PPE متناسب و برنامه نمونهبرداری باید از مرحله پایلوت طراحی شوند.
پایلوت، مقیاسگذاری و اقتصاد خط
پایلوت موفق یک نمونه سفید یا یک ویال ژل نیست؛ بستهای از دادههای تکرارپذیر است که بتوان با آن تجهیز، ظرفیت، مصرفها، کیفیت و ریسک را پیشبینی کرد. آزمایش باید چند لات خوراک و چند بچ متوالی را پوشش دهد. شرایط مقالههای منتشرشده نقطه شروع Design of Experiments هستند. برای مثال، پژوهش BSG-to-CNF یک توالی مشخص آزمایشگاهی را نشان داده و مطالعات CNC و MCC نیز نقاط بهینه همان سامانههای خود را گزارش کردهاند؛ هیچکدام جای آزمون اختلاط، خوردگی، جداسازی و انرژی در مقیاس مورد نظر را نمیگیرند.[۱][۲][۱۱]
فاز اول باید بازار و Spec را قفل کند: نوع محصول، شکل عرضه، مقدار خشک، خلوص، مورفولوژی، عملکرد کاربردی، حجم خرید و قیمت قابل دفاع. فاز دوم پنجره پالپسازی را با موازنه سلولز، ناخالصی، آب و مواد شیمیایی میسازد. فاز سوم شاخه CNF یا CNC/MCC را با انرژی، زمان، شستوشو و QC مقایسه میکند. فاز چهارم اجرای چندبچی، CIP، نگهداری، تکرارپذیری و نمونه مشتری است. فقط پس از آن Design Basis و بودجه تجهیز معنی پیدا میکند.
اقلام OPEX شامل خرید یا ارزش فرصت BSG، حمل، آبگیری/خشککردن، آب، بخار، برق، قلیا، اسید، پراکسید، آنزیم یا کمکفرایند، خنثیسازی، غشا/فیلتر، سانتریفیوژ، همگنساز، خنککاری، خشککردن، CIP، QC، نیروی انسانی و تصفیه پساباند. CAPEX نیز راکتور مقاوم، ذخیره مواد، دوزینگ، جداسازی، بازیابی شیمی، تهویه، خشککن و Utilities را در بر میگیرد. تحلیل حساسیت باید حداقل رطوبت خوراک، بازیابی سلولز، درصد محصول منطبق، انرژی ویژه، آب شستوشو، عمر قطعات فشار بالا، ظرفیت واقعی و قیمت فروش را تغییر دهد.
گیت اقتصادی بهتر است با شاخصهایی مانند هزینه نقدی هر کیلوگرم محصول منطبق، آب تازه و انرژی به ازای همان محصول، ارزش واقعی هممحصولات و حاشیه سود در ضریب بهرهبرداری محافظهکارانه بسته شود. اگر سود پروژه فقط با فروش همزمان پروتئین، XOS، لیگنین و نانوسلولز در قیمتهای ممتاز ممکن است، همه بازارها باید نامه علاقه یا آزمون مشتری داشته باشند. در غیر این صورت، مدل مالی ارزش بالقوه را با درآمد قابل اتکا اشتباه گرفته است.
خروجی نهایی پایلوت باید شامل مشخصات خوراک و محصول، PFD، موازنه جرم و انرژی، فهرست تجهیزات، ظرفیت و متریال تماس، پنجره عملیاتی، منطق کنترل، HAZOP، برنامه CIP، روش QC و Release، جریانهای جانبی، نیاز تصفیه، CAPEX/OPEX و دامنه عدمقطعیت باشد. این بسته مرز میان «امکانپذیری آزمایشگاهی» و پروژه آماده مهندسی پایه است. برای دید کلان، بایوریفاینری در صنعت آبجوسازی ارتباط این خط را با کل کارخانه توضیح میدهد.
سؤالات متداول درباره نانوسلولز از تفاله مالت
آیا پالپ سفیدشده تفاله مالت همان نانوسلولز است؟
خیر. پالپ خالصشده خوراک میانی است. برای نامگذاری CNF یا CNC باید فرایند نانوسازی، مورفولوژی و ابعاد با روش معتبر، ترکیب و عملکرد محصول تأیید شوند.
تفاوت CNF، CNC و MCC چیست؟
CNF فیبریلهای بلند و شبکهساز دارد و عمدتاً با ریزسازی مکانیکی پالپ تولید میشود. CNC ذرات بلوری کوتاهتر حاصل از هیدرولیز انتخابی است. MCC معمولاً ذرات میکرومتری سلولز است و نباید فقط به دلیل بلوریبودن نانوسلولز نامیده شود.
بهترین روش تولید نانوسلولز از BSG کدام است؟
بدون محصول و کاربرد هدف پاسخ واحدی وجود ندارد. CNF، CNC و MCC به خطوط، QC و اقتصاد متفاوت نیاز دارند. روش بر اساس محصول منطبق، مصرف آب و مواد، انرژی، ایمنی، شکل فروش و آزمون مشتری انتخاب میشود.
آیا DLS برای اثبات نانوسلولز کافی است؟
خیر. DLS برای ذرات فیبری و چندپخشی یک اندازه هیدرودینامیک معادل میدهد. مورفولوژی و ابعاد باید با TEM یا AFM و تحلیل توزیع مناسب تأیید شوند و روش آمادهسازی نمونه گزارش شود.
چرا نانوسلولز را بهصورت سوسپانسیون میفروشند؟
خشککردن میتواند تجمع و Hornification ایجاد کند و بازپخش را کاهش دهد. فروش دوغاب یا ژل کیفیت پراکندگی را حفظ میکند، ولی هزینه حمل آب و کنترل میکروبی را بالا میبرد؛ تصمیم باید با مدل بازار گرفته شود.
بزرگترین گلوگاه Scale-up چیست؟
بسته به مسیر، اختلاط دوغاب، شستوشوی اسید/نمک، گرفتگی همگنساز، انرژی ویژه، آبگیری ژل و پایداری محصول میتوانند گلوگاه باشند. پایلوت باید کل خط و چند بچ را بسنجد، نه فقط واکنش را.
چه زمانی پروژه آماده خرید تجهیزات است؟
وقتی Spec و مشتری مشخصاند، موازنه روی چند لات بسته شده، محصول در چند بچ پایلوت تکرار شده، انرژی و CIP اندازهگیری شده، ریسک شیمی و مواجهه ارزیابی شده و تحلیل حساسیت اقتصادی با قیمتهای واقعی مثبت است.
منابع علمی و رسمی
- Mishra PK, Gregor T, Wimmer R. Utilising brewer’s spent grain as a source of cellulose nanofibres following separation of protein-based biomass. BioResources. 2017;12(1):107–116.
- Matebie C, Alemayehu E, Tafesse M. Synthesis of Cellulose Nanocrystals from Brewer’s Spent Grain Using Acid Hydrolysis: Characterization and Optimization. Journal of Nanomaterials. 2021;2021:7133154.
- Shahabi-Ghahfarrokhi I, Khodaiyan F, Mousavi M, Yousefi H. Preparation and characterization of nanocellulose from beer industrial residues using acid hydrolysis/ultrasound. Fibers and Polymers. 2015;16:529–536.
- Mussatto SI, Rocha GJM, Roberto IC. Hydrogen peroxide bleaching of cellulose pulps obtained from brewer’s spent grain. Cellulose. 2008;15:641–649.
- Santos DM, Bukzem AL, Ascheri DPR, Signini R, Aquino GLB. Microwave-assisted carboxymethylation of cellulose extracted from brewer’s spent grain. Carbohydrate Polymers. 2015;131:125–133.
- He Y, et al. Cellulose adsorbent produced from the processing waste of brewer’s spent grain for efficient removal of Mn and Pb from contaminated water. Food and Bioproducts Processing. 2022;135:227–237.
- Morales-Juárez L, et al. Potential of Nanocellulose as a Dietary Fiber Isolated from Brewer’s Spent Grain. Polymers. 2023;15(17):3613.
- Zheng X, et al. Extraction and preparation of cellulose nanocrystal from Brewer’s spent grain and application in Pickering emulsions. Bioactive Carbohydrates and Dietary Fibre. 2024;31:100418.
- Amensisa D, et al. Extraction and Characterization of Cellulose from Coffee Husk and Brewery’s Spent Grain Fibers Using Alkali-Hydrogen Peroxide Treatment Method. Advances in Materials Science and Engineering. 2024;2024:5101871.
- Camacho-Núñez S, Rodríguez-Liébana JA, Navas-Martos FJ, La Rubia MD. Cellulose-Based Upcycling of Brewer’s Spent Grains: Extraction and Acetylation. Journal of Polymers and the Environment. 2024;32:3048–3062.
- Kongkum P, Phakeenuya V, Kongruang S. Optimization of Microcrystalline Cellulose Production from Brewer’s Spent Grain by Acid Hydrolysis. Applied Science and Engineering Progress. 2025;18(2):7624.
- Santos M, Jiménez JJ, Bartolomé B, Gómez-Cordovés C, del Nozal MJ. Variability of brewer’s spent grain within a brewery. Food Chemistry. 2003;80:17–21.
- Mussatto SI, Fernandes M. Lignin recovery from brewer’s spent grain black liquor. Carbohydrate Polymers. 2007;70:218–223.
- Tang DS, Yin GM, He YZ, Hu SQ, Li B, Li L, Liang HL, Borthakur D. Recovery of protein from brewer’s spent grain by ultrafiltration. Biochemical Engineering Journal. 2009;48:1–5.
- ISO/TS 20477:2023. Nanotechnologies — Vocabulary for cellulose nanomaterial. International Organization for Standardization.
- ISO/TR 19716:2016. Nanotechnologies — Characterization of cellulose nanocrystals. International Organization for Standardization.
- ISO/TS 23361:2024. Nanotechnologies — Crystallinity of cellulose nanomaterials by powder X-ray diffraction (Rietveld analysis). International Organization for Standardization.
- European Commission. Commission Recommendation of 10 June 2022 on the definition of nanomaterial. 2022/C 229/01.
- OECD. Identification, Compilation and Analysis of Guidance Information for Exposure Measurement and Exposure Mitigation: Manufactured Nanomaterials. Series on the Safety of Manufactured Nanomaterials.
- Naibaho J, Korzeniowska M. The variability of physico-chemical properties of brewery spent grain from 8 different breweries. Heliyon. 2021;7:e06583.