
استخراج پروتئین از تفاله مالت جو؛ روشها، بازده و طراحی خط
استخراج پروتئین از تفاله مالت فقط حلکردن نیتروژن در آب قلیایی نیست. یک خط موفق باید پروتئین قابلفروش را با خلوص و عملکرد مشخص بازیابی کند، نمک و آب را کنترل کند و برای کسر فیبری باقیمانده نیز مصرف تعریفشده داشته باشد. از این رو، طراحی از مشخصات محصول و موازنه کل خط آغاز میشود؛ نه از انتخاب یک pH یا آنزیم مشهور.
سه مسیر اصلی برای BSG وجود دارد: استخراج قلیایی و رسوب ایزوالکتریک برای کنسانتره یا ایزوله، هیدرولیز آنزیمی برای پپتید و پروتئین محلول، و فراکسیونسازی مرطوب برای تولید همزمان جریان پروتئینی و فیبری. قلیا معمولاً سادهتر و ارزانتر است، اما شدت زیاد میتواند رنگ، طعم، حلالیت و ارزش تغذیهای را تغییر دهد. آنزیم انتخابپذیرتر است، ولی قیمت آنزیم، زمان ماند و بازیابی پپتیدها تعیینکنندهاند. اولتراسوند، فشار بالا و فناوریهای مشابه فقط وقتی ارزش دارند که کاهش زمان یا افزایش بازیابی، هزینه تجهیزات و انرژی را جبران کند. معیار تصمیم باید «کیلوگرم پروتئین منطبق با مشخصات بهازای تن BSG» باشد؛ همراه با مصرف آب، بازده جداسازی، کیفیت کسر فیبری و هزینه خشککردن.
محصول هدف؛ کنسانتره، ایزوله یا هیدرولیزات؟
پروتئین باقیمانده در تفاله مالت مجموعه یکنواختی نیست. بخشی از پروتئینهای جو طی مالتسازی و مَش دچار هیدرولیز، دناتوراسیون یا برهمکنش با پلیفنول و دیواره فیبری شدهاند؛ شدت حرارتی مالت نیز رفتار BSG روشن و تیره را متفاوت میکند. در نتیجه، نخستین سؤال طراحی «چه مقدار پروتئین در خوراک است؟» نیست، بلکه «کدام عملکرد باید در محصول نهایی حفظ شود؟» است. مطالعه مقایسهای سال ۲۰۲۴ نشان داد استخراج قلیایی، اتانولی و آنزیمی، کسرهای متفاوتی میسازند: هیدرولیز آنزیمی پپتیدهای کاملاً محلول و مناسبتر برای امولسیون ایجاد کرد، در حالی که کسرهای قلیایی و اتانولی آبگیری و ژلشدن متفاوتی داشتند.[۱۴]
| محصول هدف | ویژگی کلیدی | مسیر محتمل | ریسک طراحی |
|---|---|---|---|
| کنسانتره پروتئینی خوراک دام یا آبزیان | پروتئین مبنای خشک، هضمپذیری، نمک و ایمنی | فراکسیونسازی مرطوب یا استخراج ملایم و جداسازی مکانیکی | هزینه خشککردن و افت ارزش کسر فیبری |
| ماده اولیه غذایی | طعم، رنگ، حلالیت، امولسیون، کف یا ژل | قلیا با کنترل شدت، رسوب/غشا و شستوشوی دقیق | تلخی، تیرگی، نمک، آلرژن غلات و افت عملکرد |
| هیدرولیزات یا پپتید محلول | درجه هیدرولیز، توزیع وزن مولکولی و طعم | پروتئاز، گاهی همراه کربوهیدراز و غشا | تلخی پپتیدی، قیمت آنزیم و بازیابی از محلول رقیق |
| محصول فنی یا بستر تخمیر | نیتروژن قابلجذب و پایداری فرایند | هیدرولیز شدیدتر و شفافسازی متناسب | نیاز نداشتن به خلوص غذایی ممکن است طراحی را کاملاً عوض کند |
واژههای «کنسانتره» و «ایزوله» برای BSG آستانه جهانی یگانهای ندارند؛ مشخصات قراردادی باید درصد پروتئین، روش اندازهگیری، مبنای خشک، رطوبت، خاکستر و عملکرد مورد انتظار را صریح بنویسد. همچنین اگر محصول غذایی است، حضور پروتئینهای جو و الزامات آلرژن/گلوتن باید از ابتدا در طراحی بازار و برچسبگذاری دیده شود.
مشخصات خوراک و آمادهسازی پیش از استخراج
یک Recipe ثابت برای BSG وجود ندارد. نوع مالت، شدت برشتهکاری، غلات کمکی، برنامه مَش، راندمان عصارهگیری و جداسازی ورت، ترکیب و قابلیت استخراج پروتئین را تغییر میدهند. گزارش شده است که حتی استخراج قلیایی از BSG روشن و تیره میتواند بازیابی بسیار متفاوتی بدهد.[۱] بنابراین طراحی باید با چند لات واقعی آغاز شود، نه با یک نمونه خشک آزمایشگاهی.
- مبنای جرم: رطوبت و ماده خشک هر لات، چون درصد پروتئین تر برای موازنه مناسب نیست.
- پروتئین: نیتروژن کل با ضریب تبدیل اعلامشده، در کنار آمینواسید یا پروتئین حقیقی برای محصول حساس.
- ماتریس: NDF، ADF، لیگنین، چربی، خاکستر و اندازه ذره؛ این اجزا بر ویسکوزیته، حلشدن و جداسازی اثر دارند.
- ایمنی: بار میکروبی، کپک/مخمر، مایکوتوکسینهای مرتبط، آلودگی فیزیکی و زمان تا فراورش.
- کیفیت حسی: رنگ، بوی مالت، تلخی، pH و سابقه حرارتی.
برای تعریف پنل ورودی، راهنمای ترکیب شیمیایی تفاله مالت و پنل کنترل کیفیت BSG مبنای مناسبی هستند. اگر خوراک مرطوب مستقیم وارد خط میشود، زمان و دمای حمل بخشی از Specification است. اگر ذخیره لازم است، روش آبگیری و خشککردن تفاله مالت باید با هدف حفظ قابلیت استخراج انتخاب شود؛ خشککردن شدید میتواند تجمع پروتئینی و هزینه بازآبپوشانی را افزایش دهد.
نقشه کامل خط استخراج پروتئین BSG
بلوک استخراج فقط یکی از عملیات واحد است. خط صنعتی معمولاً از دریافت خوراک تا محصول بستهبندیشده و جریان فیبری دستکم هشت گام دارد:
- دریافت و آزادسازی بچ: توزین، نمونهبرداری، کنترل رطوبت/ایمنی و تعیین لات.
- آمادهسازی: آبگیری یا تنظیم ماده خشک، حذف جسم خارجی و آسیاب مرطوب کنترلشده.
- استخراج: تماس خوراک با آب، قلیا یا آنزیم در pH، دما و زمان تعریفشده.
- جداسازی درشت: سرند، پرس یا دکانتر برای خروج کسر فیبری.
- شفافسازی: سانتریفیوژ، میکروفیلتراسیون یا فیلتراسیون برای کاهش ریزجامدات.
- بازیابی پروتئین: رسوب ایزوالکتریک، اولترافیلتراسیون/دیافیلتراسیون یا ترکیب آنها.
- پرداخت محصول: شستوشو، خنثیسازی، آبگیری، تغلیظ، پاستوریزاسیون متناسب و خشککردن.
- مدیریت جانبی: تثبیت و فروش کسر فیبری، بازیافت آب، تصفیه جریان شور و برنامه CIP.
پژوهش فراکسیونسازی مرطوب سال ۲۰۱۹ با ترکیب آسیاب مرطوب، تیمار و جداسازی بر پایه اندازه توانست محصول پروتئینی و فیبری را همزمان تولید کند؛ در شرایط بهینه آن مطالعه با Alcalase، جداسازی پروتئین ۸۴ درصد و غلظت پروتئین محصول ۴۳ درصد گزارش شد، در حالی که کسر فیبری بیش از ۸۰ درصد فیبر داشت.[۲] این اعداد Setpoint عمومی نیستند، اما یک درس روشن دارند: اقتصاد خط را دو محصول و همه جریانها میسازند، نه فقط پودر پروتئین.
استخراج قلیایی؛ ساده، مؤثر و حساس به شدت
با افزایش pH، بار خالص و آبپوشی بسیاری از پروتئینها بیشتر میشود و بخشی از پیوندهای آنها با ماتریس فیبری تضعیف میشود. پس از تماس و جداسازی جامد، pH مایع به ناحیه کمینه حلالیت برده میشود تا پروتئین رسوب کند. این مسیر تجهیزات شناختهشدهای دارد، اما «pH بالاتر» مترادف «محصول بهتر» نیست: قلیا میتواند لیگنین و پلیفنول را نیز حل کند، رنگ و خاکستر را بالا ببرد و در شدت زیاد، ساختار و آمینواسیدهای حساس را تغییر دهد.
در مطالعه Karlsen و همکاران، افزایش دما عموماً Yield را بالا برد اما درصد پروتئین محصول را کاهش داد. یک استخراج و رسوب ایزوالکتریک، محصولی با پروتئین بالاتر اما بازیابی کمتر ساخت؛ در مقابل، سه استخراج و خشککردن کل محلول بازیابی حدود ۴۵ تا ۵۰ درصد با پروتئین ۲۰ تا ۲۵ درصد ایجاد کرد.[۴] این تضاد، ضرورت گزارش همزمان «خلوص» و «بازیابی» را نشان میدهد.
| متغیر | اثر مورد انتظار | ریسک شدت زیاد | اندازهگیری پایلوت |
|---|---|---|---|
| pH استخراج | افزایش حلالیت و آزادسازی | تغییر ساختار، تیرگی و حلشدن ناخالصی | پروتئین محلول، رنگ، خاکستر و عملکرد |
| دما و زمان | سرعت انتقال جرم و کاهش ویسکوزیته | تجمع، واکنشهای جانبی و افت حلالیت | بازیابی در چند زمان و آزمون حلالیت/ژل |
| نسبت جامد به مایع | غلظت و قابلیت اختلاط | حجم آب یا افت انتقال جرم در دو انتها | گشتاور، توان، حجم مایع و پروتئین بر لیتر |
| اندازه ذره | سطح تماس و آزادسازی | ریزجامد، گرفتگی و جداسازی دشوار | توزیع اندازه و عملکرد دکانتر/فیلتر |
| نوع و مقدار اسید رسوب | رسوب و ویژگی کیک | نمک، خوردگی و افت پروتئین در سرم | منحنی رسوب، آبگیری، خاکستر و COD |
پژوهشهای تازهتر نیز نشان دادهاند pH استخراج، گرمایش ملایم و حتی انتخاب اسید رسوبدهنده میتوانند ترکیب آمینواسیدی و ویژگیهای عملکردی را تغییر دهند.[۱۵][۱۶][۲۰] بنابراین بهینهسازی باید چندپاسخه باشد: پروتئین بازیابیشده، خلوص، حلالیت، رنگ، نمک و هزینه خنثیسازی همزمان وارد مدل شوند.
استخراج و هیدرولیز آنزیمی؛ آزادسازی انتخابپذیر یا تولید پپتید
پروتئاز زنجیره پروتئین را به پپتیدهای کوچکتر تبدیل میکند؛ کربوهیدراز میتواند دیواره غنی از آرابینوکسیلان و سلولز را باز کند و دسترسی پروتئاز را افزایش دهد. این دو هدف یکسان نیستند. اگر محصول باید پروتئین نسبتاً دستنخورده با قابلیت ژلشدن باشد، هیدرولیز شدید ممکن است نامطلوب باشد؛ اگر هدف پپتید محلول یا منبع نیتروژن است، همان هیدرولیز میتواند مزیت باشد.
Treimo و همکاران برای Alcalase آزادسازی تا ۷۷ درصد پروتئین را در سامانه آزمایشگاهی گزارش کردند.[۵] در مطالعه بعدیِ ترکیب کربوهیدراز و پپتیداز، بیش از ۸۰ درصد ماده پروتئینی حل شد، اما همزمان بخشی از کربوهیدرات و ماده خشک نیز وارد مایع شد.[۶] پیشهیدرولیز کربوهیدراتی نیز میتواند آزادسازی پروتئین را تسهیل کند.[۷] پس «درصد حلشدن پروتئین» بدون اندازهگیری هماستخراجیها، خلوص محصول را پیشبینی نمیکند.
در فراکسیونسازی مرطوب بهینهشده سال ۲۰۲۱، بارگذاری Alcalase برابر ۵ میکرولیتر بر گرم BSG خشک و زمان یک ساعت، در همان سامانه آزمایششده، محصولی با ۴۶ درصد پروتئین و جداسازی ۸۰ درصد ایجاد کرد.[۳] مطالعه دیگری نیز نشان داد نوع و دوز پروتئاز علاوه بر مقدار حلشدن، ترکیب پپتید و ویژگی حسی هیدرولیزات را تغییر میدهد.[۱۲] این شرایط باید بهعنوان نقطه مرجع پژوهشی دیده شوند، نه نسخه آماده خط؛ فعالیت واقعی بچ آنزیم، pH، دما، اندازه ذره و ترکیب BSG باید در پایلوت محلی بازتنظیم شوند.
فناوریهای تشدید فرایند؛ اولتراسوند، فشار بالا و روشهای ترکیبی
آسیاب مرطوب، اولتراسوند، فشار هیدرواستاتیک بالا، مایکروویو یا میدان الکتریکی میتوانند انتقال جرم یا شکست برهمکنش پروتئین–فیبر را تقویت کنند. اما این فناوریها «مرحله جادویی» نیستند؛ باید در کنار مسیر پایه و با مصرف ویژه انرژی، ظرفیت، قابلیت شستوشو و تعمیرپذیری مقایسه شوند.
| روش کمکی | فرصت | محدودیت مقیاس | سؤال Go/No-Go |
|---|---|---|---|
| آسیاب مرطوب/برش بالا | افزایش سطح تماس و یکنواختی دوغاب | برق، سایش و تولید ریزجامد | آیا افزایش بازیابی از افت جداسازی بیشتر است؟ |
| اولتراسوند | کاهش زمان و بهبود انتقال جرم | توزیع انرژی، گرمشدن و Scale-up راکتور | کیلوواتساعت بهازای کیلوگرم پروتئین اضافه چقدر است؟ |
| فشار هیدرواستاتیک بالا | گشودن ساختار و تغییر عملکرد با گرمایش کم | سرمایهگذاری و ماهیت غالباً بچ | آیا پریمیوم محصول غذایی هزینه فشار را پوشش میدهد؟ |
| غشا درون خط | تغلیظ بدون رسوب کامل و کاهش بار خشککن | فولینگ، CIP و افت شار | شار پایدار با خوراک واقعی و چند چرخه CIP چیست؟ |
مطالعات اولتراسوند از افزایش بازیابی یا کاهش زمان خبر دادهاند، ولی شرایط و تعریف خروجی متفاوت است.[۹][۱۰][۱۱] یک مطالعه منتشرشده در ۲۰۲۴/۲۰۲۵، تحت شرایط بهینه خودش، زمان استخراج را نسبت به شاهد ۹۲ درصد کاهش داد و پروتئین کنسانتره را ۸ درصد بالاتر گزارش کرد.[۱۷] در مطالعه فشار بالا سال ۲۰۲۶، بازیابی پروتئین از ۳۴٫۷۵ درصد شاهد به حدود ۴۱٫۵ تا ۴۳٫۸ درصد در ۳۰۰ تا ۶۰۰ مگاپاسکال رسید، اما میان سه فشار تفاوت معنیداری در بازیابی دیده نشد؛ در ۶۰۰ مگاپاسکال تغییر ساختاری بیشتری رخ داد.[۱۸] نتیجه مهندسی این است که پایینترین شدتِ رسیدن به Specification میتواند بهتر از بیشترین شدت باشد.
جداسازی جامد و مایع؛ گلوگاه پنهان خط
در پایان استخراج، مایع پروتئینی باید از پوسته، فیبر و ذرات ریز جدا شود. نمونه سانتریفیوژی در آزمایشگاه ممکن است بسیار شفاف باشد، اما دکانتر صنعتی با زمان ماند کوتاهتر و نیروی متفاوت، همان نتیجه را تضمین نمیکند. آسیاب زیاد نیز با تولید ذرات ریز، بازیابی مایع را سختتر و بار غشا را سنگینتر میکند.
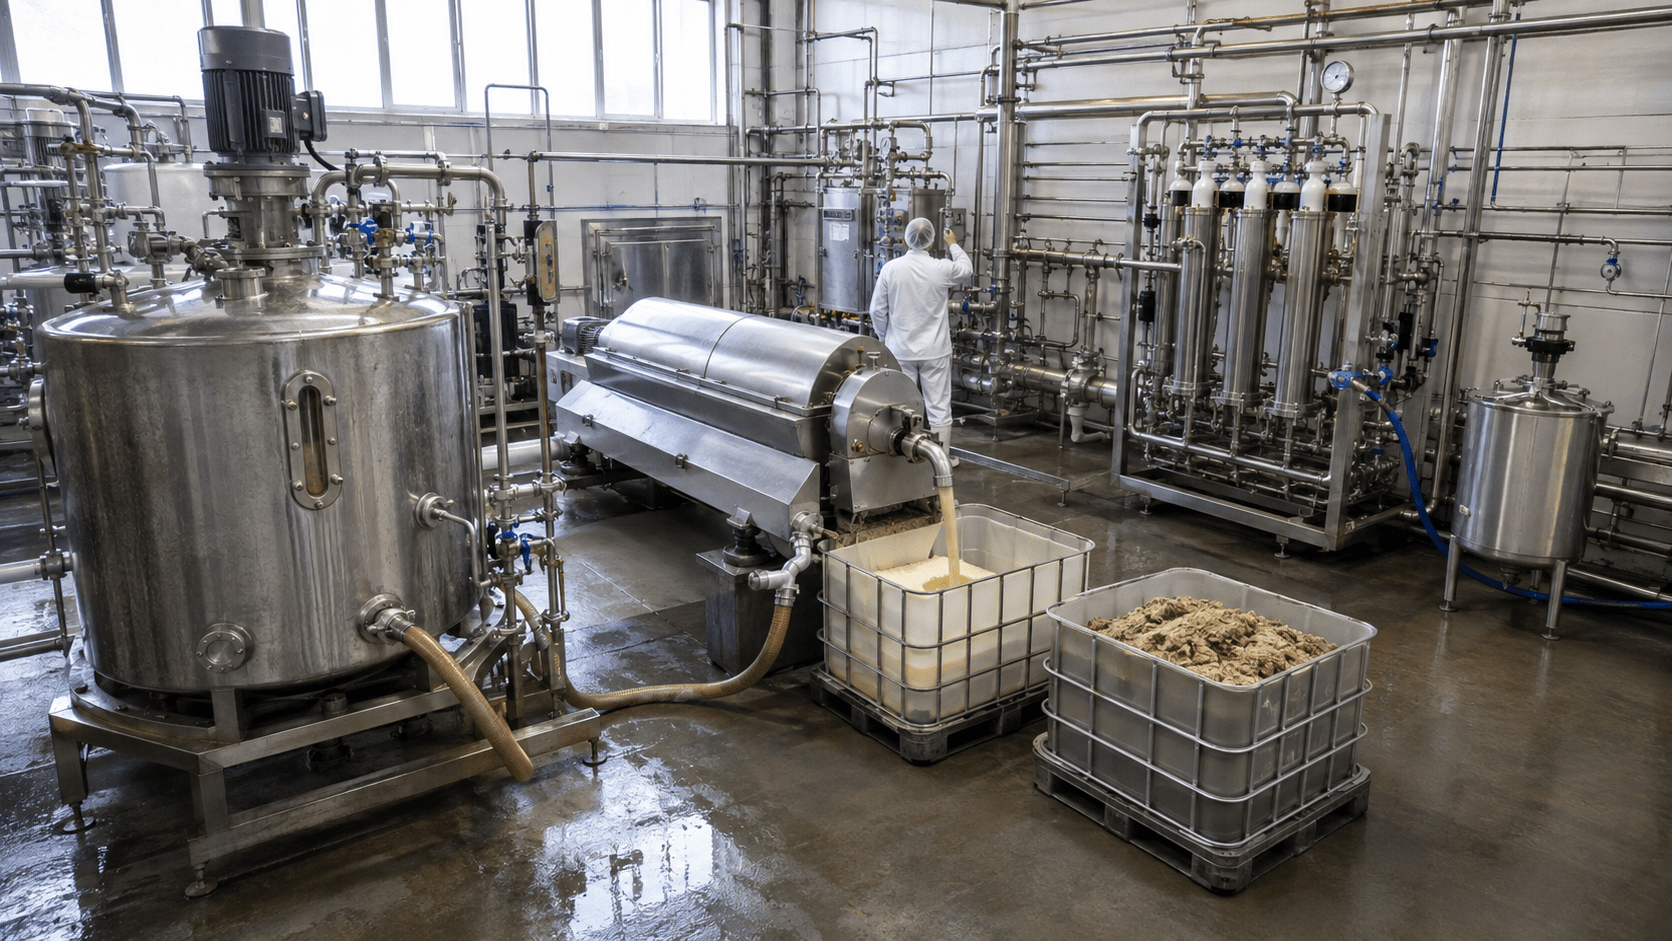
آزمون پایلوت باید بازیابی فاز مایع، درصد جامد کیک، پروتئین باقیمانده در کیک، کدورت مایع، ظرفیت ساعتی و حساسیت به تغییر لات را گزارش کند. اگر شستوشوی کیک بازیابی پروتئین را بالا میبرد، آب افزوده و رقیقشدن جریان پروتئینی نیز باید وارد موازنه شود. ترکیب سرند درشت، پرس یا دکانتر و یک مرحله شفافسازی ظریف معمولاً از تکیه بر یک دستگاه منطقیتر است.
کسر فیبری «پسماند» نیست. مطالعه خوراکی روی باقیمانده پس از استخراج پروتئاز نشان داد پروتئین کاهش و NDF و اسید فرولیک تغلیظ شدند و ویژگیهای هضم فیبر نیز تغییر کرد.[۱۹] بنابراین Specification و بازار کسر فیبری باید همراه محصول پروتئینی توسعه یابد؛ این همان منطق انتخاب مسیر ارزشآفرینی تفاله مالت است.
رسوب ایزوالکتریک یا غشا؛ انتخاب مرحله بازیابی
پس از شفافسازی، پروتئین در یک محلول نسبتاً رقیق قرار دارد. در رسوب ایزوالکتریک، pH به ناحیه کمینه بار و حلالیت رسانده میشود و لخته پروتئینی با سانتریفیوژ یا فیلتر جدا میشود. مزیت آن سادگی و کاهش حجم است؛ محدودیتش باقیماندن بخشی از پروتئین در سرم، مصرف اسید، تولید نمک پس از خنثیسازی و وابستگی آبگیری کیک به pH و ترکیب است.
انتخاب اسید فقط تصمیم خرید نیست. مقایسه اسید سیتریک و HCl برای پروتئین BSG نشان داده است نوع اسید میتواند ترکیب و عملکرد محصول را تغییر دهد.[۱۵] برای هر گزینه باید منحنی pH–رسوب، پروتئین سرم، خاکستر، رسانایی، قابلیت آبگیری، طعم و خوردگی بررسی شود.
اولترافیلتراسیون پروتئین و پپتیدهای بزرگتر را نگه میدارد و با دیافیلتراسیون میتواند نمک و مولکول کوچک را کاهش دهد. Tang و همکاران در سامانه خود بیش از ۹۲ درصد Retention پروتئین را با غشاهای ۵ و ۳۰ کیلو دالتون گزارش کردند.[۸] Retention غشا با بازیابی کل خط یکسان نیست: پروتئین از دسترفته پیش از غشا، جذبشده روی تجهیزات، عبورکرده از غشا یا باقیمانده در Hold-up باید جداگانه محاسبه شود.
| معیار | رسوب ایزوالکتریک | اولترافیلتراسیون/دیافیلتراسیون |
|---|---|---|
| مصرف مواد | اسید و سپس باز برای خنثیسازی | آب دیافیلتراسیون و مواد CIP |
| انتخابپذیری | تابع pH و رفتار کسرهای پروتئینی | تابع MWCO، ساختار، تجمع و فولینگ |
| ریسک عملیاتی | لخته ضعیف، افت در سرم، نمک و خوردگی | افت شار، پلاریزاسیون و شستوشوی غشا |
| بهترین شاهد پایلوت | جرم و پروتئین کیک و سرم در چند pH | شار پایدار، Retention، TMP و بازیابی پس از CIP |
شستوشو، تغلیظ و خشککردن؛ جایی که محصول قابلفروش ساخته میشود
کیک رسوبی یا Retentate هنوز محصول نهایی نیست. شستوشوی کنترلشده، اسید/قلیا و نمک را کم میکند، اما میتواند پروتئین را دوباره حل یا حجم پساب را زیاد کند. سپس pH برای پایداری و کاربرد نهایی تنظیم میشود. پیشتغلیظ مکانیکی یا غشایی هر کیلوگرم آبی را که پیش از خشککن حذف کند، معمولاً بار حرارتی را کاهش میدهد.
فریزدرایر برای شناخت محصول آزمایشگاهی مفید است، اما مبنای مناسبی برای برآورد هزینه یک خط پیوسته نیست. برای پودر غذایی یا خوراکی، اسپریدرایر، خشککن خلأ یا راهکارهای دیگر باید با درصد جامد ورودی، چسبندگی، دمای خروجی، حلالیت پس از بازسازی و ایمنی گردوغبار ارزیابی شوند. اگر محصول بهصورت خمیر یا مایع نزدیک مصرفکننده فروخته میشود، حذف خشککن ممکن است مزیت بزرگی باشد؛ در عوض زنجیره سرد و عمر ماندگاری اهمیت مییابد.
CIP نیز باید از روز اول در PFD باشد. محلول قلیایی استخراجشده، پروتئین دناتورهشده و ذرات ریز میتوانند سطح انتقال حرارت و غشا را آلوده کنند. زمان شستوشو، آب آبکشی، بازیابی محصول پیش از CIP و مسیر جداسازی جریانهای با COD یا شوری بالا، هم ظرفیت واقعی و هم هزینه تصفیه را تعیین میکنند.
بازده، خلوص و موازنه جرم؛ چهار عددی که نباید یکی شوند
در گزارشها، Yield گاهی جرم کل محصول نسبت به خوراک، گاهی پروتئین استخراجشده و گاهی درصد بازیابی است. برای جلوگیری از تصمیم اشتباه، چهار شاخص زیر جدا نوشته شوند:
پروتئین خوراک = جرم BSG مرطوب × کسر ماده خشک × کسر پروتئین در ماده خشک
پروتئین حلشده = پروتئین خوراک × بازده استخراج
پروتئین قابلفروش = پروتئین حلشده × بازده جداسازی × بازده مراحل پاییندست
جرم خشک محصول = پروتئین قابلفروش ÷ خلوص پروتئین محصول
بازیابی کل پروتئین = پروتئین قابلفروش ÷ پروتئین خوراک × ۱۰۰
مثال موازنه برای یک تن BSG مرطوب
مثال زیر آموزشی است، نه تضمین عملکرد. فرض کنید یک تن BSG با ۲۲ درصد ماده خشک و ۲۴ درصد پروتئین در ماده خشک وارد خط شود. بازده استخراج ۶۵ درصد، بازده گرفتن پروتئین از مایع ۸۵ درصد، بازده شستوشو تا خشککن ۹۰ درصد و خلوص محصول خشک ۵۵ درصد فرض میشود.
| مرحله | محاسبه | نتیجه |
|---|---|---|
| ماده خشک خوراک | ۱۰۰۰ × ۰٫۲۲ | ۲۲۰ کیلوگرم |
| پروتئین ورودی | ۲۲۰ × ۰٫۲۴ | ۵۲٫۸ کیلوگرم |
| پروتئین حلشده | ۵۲٫۸ × ۰٫۶۵ | ۳۴٫۳ کیلوگرم |
| پس از جداسازی | ۳۴٫۳ × ۰٫۸۵ | ۲۹٫۲ کیلوگرم |
| پروتئین قابلفروش | ۲۹٫۲ × ۰٫۹۰ | ۲۶٫۳ کیلوگرم |
| محصول خشک ۵۵٪ پروتئین | ۲۶٫۳ ÷ ۰٫۵۵ | حدود ۴۷٫۸ کیلوگرم |
| بازیابی کل | ۲۶٫۳ ÷ ۵۲٫۸ | حدود ۴۹٫۷ درصد |
اگر نسبت مایع به جامد خشک در این مثال ۱۰ به ۱ و منظور «کل مایع موجود در دوغاب» باشد، ۲۲۰ کیلوگرم ماده خشک به حدود ۲۲۰۰ کیلوگرم مایع نیاز دارد. خوراک مرطوب خود ۷۸۰ کیلوگرم آب حمل میکند؛ بنابراین آب افزوده اولیه حدود ۱۴۲۰ کیلوگرم خواهد بود. اما اگر تعریف مطالعه «حلال افزوده» باشد، عدد متفاوت است. نسبت S:L همیشه با مبنا، واحد و نحوه لحاظ رطوبت نوشته شود.
کنترل کیفیت؛ درصد پروتئین بهتنهایی کافی نیست
یک پودر با پروتئین بیشتر ممکن است در آب حل نشود، تلخ یا بسیار تیره باشد یا نمک بالایی داشته باشد. مطالعه عملکردی BSG protein isolate نشان داده است این مواد میتوانند ظرفیتهای قابلتوجه آبگیری، روغنگیری، کف و امولسیون داشته باشند، اما عملکرد به روش استخراج و pH کاربرد وابسته است.[۱۳] همچنین روش استخراج جمعیت مولکولی و ساختار را تغییر میدهد.[۱۴]
| گروه کنترل | آزمونهای نمونه | دلیل صنعتی |
|---|---|---|
| ترکیب | رطوبت، پروتئین با ضریب اعلامشده، آمینواسید، چربی، خاکستر و فیبر | تطابق COA، موازنه و ارزش تغذیهای |
| عملکرد | حلالیت در منحنی pH، آبگیری، روغنگیری، امولسیون، کف و ژل | انتخاب کاربرد و تشخیص آسیب فرایندی |
| فیزیکی و حسی | رنگ، بو، طعم، اندازه ذره، چگالی بالک و بازپخشپذیری | پذیرش مشتری، اختلاط و بستهبندی |
| ایمنی | میکروبی، مایکوتوکسین، فلزات/آلودگی مرتبط و کنترل آلرژن | آزادسازی محصول مطابق مقصد مصرف و مقررات جاری |
| فرایندی | pH، رسانایی/نمک، فعالیت آبی، پایداری اکسیداتیو و عمر ماندگاری | پایداری، خوردگی، بستهبندی و شرایط انبار |
حدود پذیرش عمومی برای همه کاربردها تعیین نمیشود؛ Spec خوراک دام، ماده غذایی، محیط تخمیر یا محصول فنی یکسان نیست. همچنین ادعاهای زیستفعال درباره پپتیدها تنها با آزمون مناسب، کنترل مثبت/منفی و مسیر مقرراتی قابل طرحاند؛ فعالیت درونلولهای بهخودیخود مجوز ادعای سلامت نیست. هیدرولیزاتهای قلیایی و آنزیمی BSG در پژوهشها فعالیتهای زیستی نشان دادهاند، اما ترکیب و نتیجه به روش تولید وابسته بوده است.[۲۱][۲۲]
از تست آزمایشگاهی تا پایلوت و اقتصاد خط
پروتکل خوب باید روی چند لات، در مقیاسی که اختلاط و جداسازی واقعی دیده شود، تکرارپذیر باشد. پیش از آن، مقاله پیشتیمار تفاله مالت کمک میکند شدت مناسب برای آزادسازی پروتئین بدون نابودی کسرهای دیگر انتخاب شود.
| گیت | آزمایش لازم | معیار عبور | علامت توقف یا بازطراحی |
|---|---|---|---|
| ۱. امکانپذیری | چند روش روی حداقل سه لات | محصول هدف با تکرارپذیری و کسر جانبی قابلاستفاده | نتیجه فقط روی یک لات یا با حلال/شرایط غیرمجاز |
| ۲. پنجره فرایند | DoE برای pH، دما، زمان، S:L و شدت اختلاط | ناحیه مقاوم، نه یک نقطه تیز آزمایشگاهی | افت شدید کیفیت با تغییر کوچک خوراک |
| ۳. جداسازی | دکانتر/غشا با دوغاب واقعی و چرخه CIP | ظرفیت، شار و بازیابی پایدار | فولینگ سریع یا آب شستوشوی نامتناسب |
| ۴. محصول | خشککردن واقعی، COA، عملکرد و ماندگاری | قبولی نمونه توسط مشتری هدف | خلوص بالا ولی طعم/حلالیت نامناسب |
| ۵. اقتصاد | موازنه جرم/انرژی، CAPEX/OPEX و حساسیت | حاشیه امن در قیمت و ظرفیت واقعبینانه | وابستگی سود فقط به قیمت خوشبینانه محصول |
مطالعه فنی–اقتصادی سال ۲۰۲۱ برای یک سناریوی ۵۹۰ تن BSG مرطوب در روز، حداقل قیمت فروش محصول پروتئینی را برای بازده سرمایه ۵ درصد حدود ۱۰۴۴ دلار بر تن برآورد کرد و هزینه آنزیم و BSG را از عوامل حساس دانست.[۳] این عدد متعلق به مفروضات، سال قیمت و مقیاس همان مطالعه است و نباید به بازار ایران یا سال ۱۴۰۵ منتقل شود. ارزش آن در روش تحلیل است: ظرفیت بهرهبرداری، هزینه خوراک/حمل، آنزیم، بازیابی پروتئین و فروش کسر فیبری باید در تحلیل حساسیت باشند.
در نهایت، خطی مناسب است که بتواند با خوراک واقعی کارخانه، محصول مورد قبول مشتری را در چند بچ متوالی بسازد؛ آب و مواد شیمیایی را ببندد؛ CIP و تصفیهپذیری را نشان دهد؛ و برای فیبر، سرم رسوب یا Permeate مسیر مشخص داشته باشد. این معیار از یک رکورد آزمایشگاهی Yield سختگیرانهتر، اما برای سرمایهگذاری بسیار قابلاعتمادتر است.
سؤالات متداول درباره استخراج پروتئین از تفاله مالت
بهترین روش استخراج پروتئین از BSG چیست؟
بهترین روش بدون محصول هدف معنی ندارد. برای کنسانتره نسبتاً دستنخورده، قلیا یا فراکسیونسازی ملایم میتواند مناسب باشد؛ برای پپتید محلول، پروتئاز منطقیتر است. انتخاب نهایی با خلوص، بازیابی کل، عملکرد، آب، هزینه و ارزش کسر فیبری انجام میشود.
آیا pH بالاتر همیشه پروتئین بیشتری استخراج میکند؟
ممکن است حلشدن را افزایش دهد، اما هماستخراجیها، رنگ، نمک و تغییر ساختار نیز بیشتر شوند. پایینترین شدت که محصول را به Specification میرساند معمولاً نقطه شروع صنعتی بهتری است.
تفاوت بازده استخراج و خلوص پروتئین چیست؟
بازده استخراج سهم پروتئین خوراک است که وارد فاز مورد نظر میشود؛ خلوص، سهم پروتئین در جرم خشک محصول است. یک محصول میتواند خلوص بالا ولی بازیابی کل کم، یا برعکس داشته باشد.
آیا میتوان BSG مرطوب را مستقیم فراکسیونسازی کرد؟
بله و این کار میتواند خشککردن اولیه را حذف کند، اما رطوبت واقعی باید در نسبت جامد–مایع محاسبه شود و دریافت خوراک، زمان تا فراورش، بهداشت و هماهنگی با برنامه کارخانه کنترل شود.
رسوب ایزوالکتریک بهتر است یا اولترافیلتراسیون؟
رسوب معمولاً سادهتر است ولی اسید، نمک و افت پروتئین در سرم دارد. غشا امکان تغلیظ و کاهش نمک میدهد، اما فولینگ، افت شار و CIP مهماند. آزمون مقایسهای با محلول واقعی لازم است.
با فیبر باقیمانده پس از استخراج چه باید کرد؟
ترکیب و ایمنی آن باید دوباره اندازهگیری شود. بسته به فرایند میتواند برای خوراک، فیبر غذایی، مواد زیستی یا هیدرولیز بعدی مناسب باشد. بازار و Specification این کسر باید همزمان با خط پروتئین طراحی شود.
چه زمانی پروژه از آزمایشگاه وارد پایلوت شود؟
وقتی مسیر روی چند لات تکرار شده، موازنه پروتئین بسته است، نمونه خشکشده Specification را میگیرد و جریان جانبی تعریف شده است. پایلوت باید اختلاط، جداسازی، غشا/رسوب، CIP و ماندگاری را با تجهیزات مقیاسپذیر بررسی کند.
منابع علمی
- Qin F, Johansen AZ, Mussatto SI. Evaluation of different pretreatment strategies for protein extraction from brewer’s spent grains. Industrial Crops and Products. 2018;125:443–453.
- He Y, Kuhn DD, Ogejo JA, et al. Wet fractionation process to produce high protein and high fiber products from brewer’s spent grain. Food and Bioproducts Processing. 2019;117:266–274.
- He Y, Kuhn DD, O’Keefe SF, et al. Protein production from brewer’s spent grain via wet fractionation: process optimization and techno-economic analysis. Food and Bioproducts Processing. 2021;126:234–244.
- Karlsen F, Lund I, Skov PV. Optimisation of alkaline extraction of protein from brewer’s spent grain. Journal of the Institute of Brewing. 2022;128:150–161.
- Treimo J, Aspmo SI, Eijsink VGH, Horn SJ. Enzymatic solubilization of proteins in brewer’s spent grain. Journal of Agricultural and Food Chemistry. 2008;56:5359–5365.
- Treimo J, Westereng B, Horn SJ, et al. Enzymatic solubilization of brewers’ spent grain by combined action of carbohydrases and peptidases. Journal of Agricultural and Food Chemistry. 2009;57:3316–3324.
- Niemi P, Martins D, Buchert J, Faulds CB. Pre-hydrolysis with carbohydrases facilitates the release of protein from brewer’s spent grain. Bioresource Technology. 2013;136:529–534.
- Tang DS, Yin GM, He YZ, et al. Recovery of protein from brewer’s spent grain by ultrafiltration. Biochemical Engineering Journal. 2009;48:1–5.
- Tang DS, Tian Y, He Y, et al. Optimisation of ultrasonic-assisted protein extraction from brewer’s spent grain. Czech Journal of Food Sciences. 2010;28:9–17.
- Yu D, Sun Y, Wang W, et al. Recovery of protein hydrolysates from brewer’s spent grain using enzyme and ultrasonication. International Journal of Food Science & Technology. 2020;55:357–368.
- Li W, Yang H, Coldea TE, Zhao H. Modification of structural and functional characteristics of brewer’s spent grain protein by ultrasound assisted extraction. LWT. 2021;139:110582.
- Kriisa M, Taivosalo A, Föste M, et al. Effect of enzyme-assisted hydrolysis on brewer’s spent grain protein solubilization—peptide composition and sensory properties. Applied Food Research. 2022;2:100108.
- Jaeger A, Sahin AW, Nyhan L, Zannini E, Arendt EK. Functional properties of brewer’s spent grain protein isolate: the missing piece in the plant protein portfolio. Foods. 2023;12:798.
- Chin YL, Keppler J, Taghian Dinani S, Chen WN, Boom R. Brewers’ spent grain proteins: the extraction method determines the functional properties. Innovative Food Science & Emerging Technologies. 2024;94:103666.
- Farjami T, Sharma A, Hagen L, Jensen IJ, Falch E. Comparative study on composition and functional properties of brewer’s spent grain proteins precipitated by citric acid and hydrochloric acid. Food Chemistry. 2024;446:138863.
- Farjami T, Slizyte R, Jensen IJ, Falch E. Effect of moderate heating during alkaline extraction on composition and functional properties of brewer’s spent grain protein concentrates. Food Bioscience. 2024;61:104604.
- Santos LG, de Paula M, Gomes BM, et al. High-power ultrasound as a trigger for extraction of proteins from brewery waste: optimization and techno-functional properties. Biomass Conversion and Biorefinery. 2025;15:14113–14122.
- Gokulakrishnan M, Trigka C, Sabenya G, et al. High hydrostatic pressure-assisted extraction enhances protein recovery and techno-functional properties of brewer’s spent grain protein isolate. Food and Bioprocess Technology. 2026;19:206.
- Shen Y, Abeynayake R, Sun X, et al. Feed nutritional value of brewers’ spent grain residue resulting from protease aided protein removal. Journal of Animal Science and Biotechnology. 2019;10:78.
- Hadinoto K, Ling JKU, Pu S, Tran TT. Effects of alkaline extraction pH on amino acid compositions, protein secondary structures, thermal stability, and functionalities of brewer’s spent grain proteins. International Journal of Molecular Sciences. 2024;25:6369.
- Bazsefidpar N, Ahmadi Gavlighi H, Ghandehari Yazdi AP, Jafari SM. Optimization of protein extraction from brewer’s spent grain and production of bioactive peptides. Biomass Conversion and Biorefinery. 2024;14:17455–17465.
- Connolly A, Cermeño M, Crowley D, O’Callaghan Y, O’Brien NM, FitzGerald RJ. Characterisation of the in vitro bioactive properties of alkaline and enzyme extracted brewers’ spent grain protein hydrolysates. Food Research International. 2019;121:524–532.